
Рост автоматизации стимулирует спрос на резиновые компоненты, изготовленные по индивидуальному заказу.
Считывание данных об установке роботом осуществляется через менее заметные уплотнения, захваты, амортизирующие прокладки, диафрагмы и гибкие интерфейсы внутри каждой ячейки.
В данных о поставках роботов учитываются видимые детали оборудования. Они не включают в себя мелкие уплотнения, всасывающие патрубки, кабельные втулки, бамперы, диафрагмы и виброэлементы, которые позволяют этим машинам работать в условиях пыли, охлаждающей жидкости, высокой температуры или быстрого движения. Многие из этих деталей имеют форму, соответствующую одному рабочему элементу или концевому захвату.
Спрос на резиновые компоненты для автоматизированного производства растет, поскольку оборудование становится все более специализированным. Стандартный манипулятор может использоваться в нескольких отраслях промышленности, но его захват, гидравлическая система, защитные элементы и интерфейс технологического процесса меняются в зависимости от обрабатываемого продукта.
Текущая база установленных устройств
Международная федерация робототехники сообщает, что в 2024 году во всем мире было установлено 542 000 промышленных роботов, что более чем вдвое превышает уровень десятилетней давности. Ежегодное количество установок превышало 500 000 четвертый год подряд, при этом на Азию приходилось 74 процента новых установок. [1]
Тот же набор данных показывает разный спрос по отраслям. В 2024 году в электротехнической и электронной промышленности было зарегистрировано 128 899 установок, в автомобильной — 126 088, в металлургической и машиностроительной — 88 777, а в пластмассовой и химической промышленности — 26 491. Каждая группа подвергает компоненты воздействию различных сред и движений. [2]
На концевом эффекторе
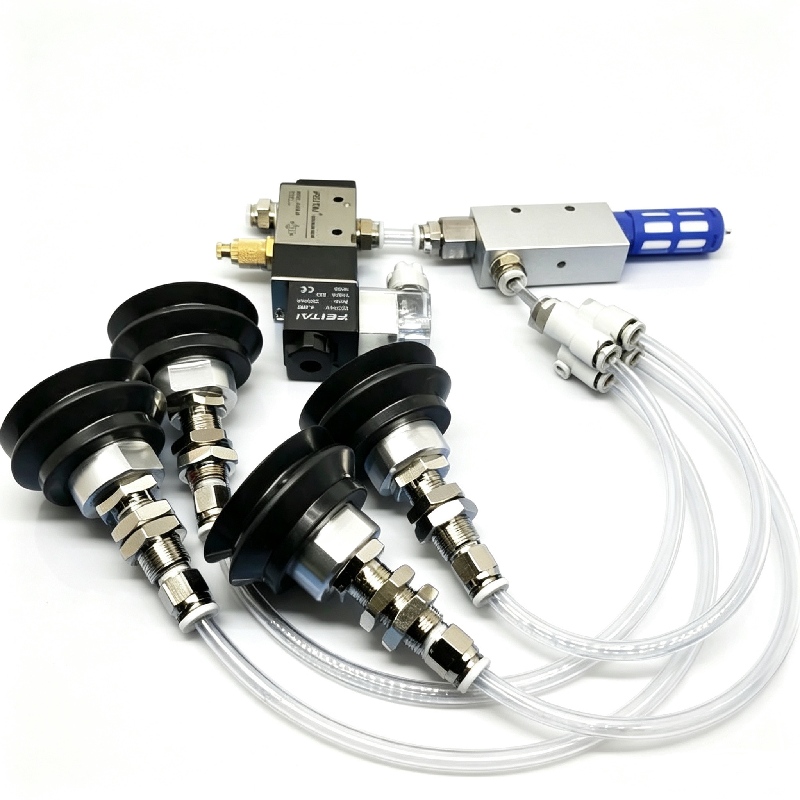
К резиновым деталям роботизированного оборудования относятся присоски, гибкие пальцы, накладки и сильфоны. Резина должна обеспечивать надежное сцепление без следов, восстанавливать форму при циклической нагрузке и выдерживать воздействие пыли от обрабатываемого продукта или чистящих средств. Геометрия часто определяется обрабатываемым предметом, а не стандартными размерами из каталога.
Специально разработанные резиновые компоненты позволяют разместить вакуумные каналы, уплотнительные кромки и ребра жесткости внутри одной формованной детали. Конструкция при этом должна обеспечивать возможность очистки, осмотра и замены. Сложная конструкция чашки, скрывающая трещины, может привести к незапланированным простоям.
Внутри пневматической и гидравлической цепи
Уплотнения для промышленной автоматизации используются в цилиндрах, клапанах, коллекторах и быстроразъемных соединениях. Более высокая частота циклов может увеличить тепловое трение и износ. Прерывистое давление, сухой пуск и смазка сжатым воздухом изменяют режим работы по сравнению со статическими стендовыми испытаниями.
Диафрагма регулятора давления может нуждаться в равномерной толщине и низком гистерезисе. SIMTEC отмечает, что мембраны LSR могут быть отлиты толщиной всего 0,15 мм для измерения давления, в то время как распределение толщины и деформация при сборке влияют на отклик. [3]
Вокруг датчиков и электроники
Большее количество датчиков создает больше отверстий для кабелей и разъемов. Втулки и уплотнители корпуса защищают от брызг охлаждающей жидкости, промывки и пыли, обеспечивая при этом возможность сборки. Конструкция с фиксацией или склеиванием может снизить вероятность пропуска неплотного уплотнения во время автоматизированной установки.
Для деталей из резины, используемых в автоматизированных системах вблизи камер или оптики, также могут потребоваться ограничения по содержанию частиц и летучих веществ. Помещение, где была отлита деталь, не определяет конечную поверхность. Очистка, последующая полимеризация и упаковка должны быть указаны отдельно.
Между машиной и полом
Опоры и амортизаторы служат для поглощения вибрации, ударов и энергии в конце хода. Если скорость движения увеличивается, это может либо сместить возмущающую частоту, либо просто увеличить энергию удара. Деталь, используемая для определенной скорости вращения станка, вероятно, больше не сможет работать в том же диапазоне частот после модернизации станка.
Спрос на резиновые детали на рынке автоматизации будет основываться не только на новом оборудовании. Он будет включать в себя также модернизацию и замену. Новые датчики, установленные в результате дооснащения, большие полезные нагрузки и быстрые процессы могут изменять нагрузку, температуру или химическое воздействие на ранее установленные резиновые детали.
Для настройки требуется стабильный ввод.
Слово «на заказ» не следует понимать как неопределенное. Необходимо зафиксировать геометрию сопряжения, усилие или давление, траекторию движения, условия окружающей среды, срок службы, метод сборки и пределы контроля. Эти параметры предоставляют поставщику выбор: уникальная геометрия, повышающая ценность, или стандартное уплотнение, обеспечивающее большую безопасность.
Например, уплотнения в системах промышленной автоматизации должны соответствовать нормальным и аварийным условиям эксплуатации. Такие условия, как аварийные остановки, утечка воздуха, заклинивание, очистка и длительные периоды простоя, могут вызывать максимальную нагрузку или воздействие химических веществ, даже если эти условия не входят в стандартный цикл.
Практический путь получения квалификации
Концепция роботизированных резиновых деталей должна позволять отвечать на очень конкретные вопросы, например: обеспечивается ли необходимое усилие в точке захвата объекта? Будет ли утечка после герметизации? Для образцов, предназначенных для серийного производства, необходимо знать форму полости, а также состав и используемый технологический процесс. Затем эти образцы будут протестированы в ходе обычной эксплуатации и процедур очистки.
Результаты испытаний также можно получить в виде покадровой видеосъемки, если она не проводилась в течение периода испытаний. Использование вакуумных испытаний — один из лучших способов определения герметичности уплотнения, позволяющий использовать его в качестве эталона. Другие параметры, такие как усилие вставки уплотнения на определенном этапе, а также время реакции, можно определить и проверить с помощью видео. Изменение температуры и уровня вибрации также могут указывать на деградацию уплотнения задолго до того, как это станет заметно невооруженному глазу. После разборки необходимо провести осмотр уплотнительных поверхностей и участков с наибольшей степенью деформации.
Резиновые уплотнения для автоматизированных систем используются во вторую цель — интеграцию. Эти приклеенные несущие элементы или формованные установочные детали могут облегчить захват роботизированными манипуляторами, но добавление новой контактной поверхности требует проверки сцепления и зазоров. Производственная ячейка и компонент должны быть выпущены одновременно.
Планирование и прогнозирование запасов должны четко определять объемы производства прототипа, наращивания объемов производства и стабилизации производства. Инструмент с большим количеством полостей может снизить затраты на переработку при больших объемах, но он также может добавить работы по балансировке и контролю качества, которые могут быть излишними для развивающихся ранних конструкций. Политика в отношении оснастки должна отражать фактическую историю заказов клиентов по программе.
Ремонтные бригады — ещё один конечный потребитель компонента. Необходимо чётко понимать порядок замены нестандартного пыльника или бампера, а также способы его установки и особенности, подлежащие проверке. Если одна версия компонента может использоваться в одном и том же месте с несколькими другими, то система маркировки не должна допускать попадания на станок компонентов с неправильной твёрдостью или геометрией.
При проектировании также играют роль факторы обеспечения непрерывности поставок. Необходимо обязательно учитывать одобрение поставщика компаунда, срок годности компаунда, право собственности на оснастку и стратегию обеспечения запасными частями. Если производственный процесс для детали очень сложен и не задокументирован, существует высокая вероятность того, что эта деталь сама по себе может привести к простоям, превышающим существовавшие ранее простои, связанные с заменой детали.
Наконец, следует рассмотреть затраты на уровне оборудования. В расчет необходимо включить демонтаж приспособлений, смену инструмента, ручную сборку и т. д., а также сокращение затрат на датчики и техническое обслуживание. Деталь, для изготовления которой требуется только оттиск, не принесет достаточной выгоды производственному предприятию, чтобы отказаться от стандартной детали. Однако изготовление детали на заказ стоит затраченных усилий только в том случае, если ее дополнительные затраты по сравнению со стандартной деталью меньше, чем выгода, полученная от отказа от стандартной, более дорогой детали.
Если вы обращаетесь к таким компаниям, как Yida, для производства резиновых деталей на заказ, будьте готовы также предоставить информацию о компоновке производственных ячеек, функциях компонентов, технологической среде, циклической траектории, нагрузке, температуре, методе очистки, упаковке и планируемой годовой мощности. Именно эти данные позволяют преобразовать запрос на изготовление резиновых компонентов по индивидуальному заказу в деталь, которую можно отформовать и подтвердить с помощью испытаний, не начиная каждый раз с нуля.



