
Как визуальный контроль с использованием ИИ улучшает качество резиновых уплотнений и снижает количество дефектов
Что могут — и чего не могут — контролировать камеры, освещение и специально обученные модели для контроля качества на линии формования резины.
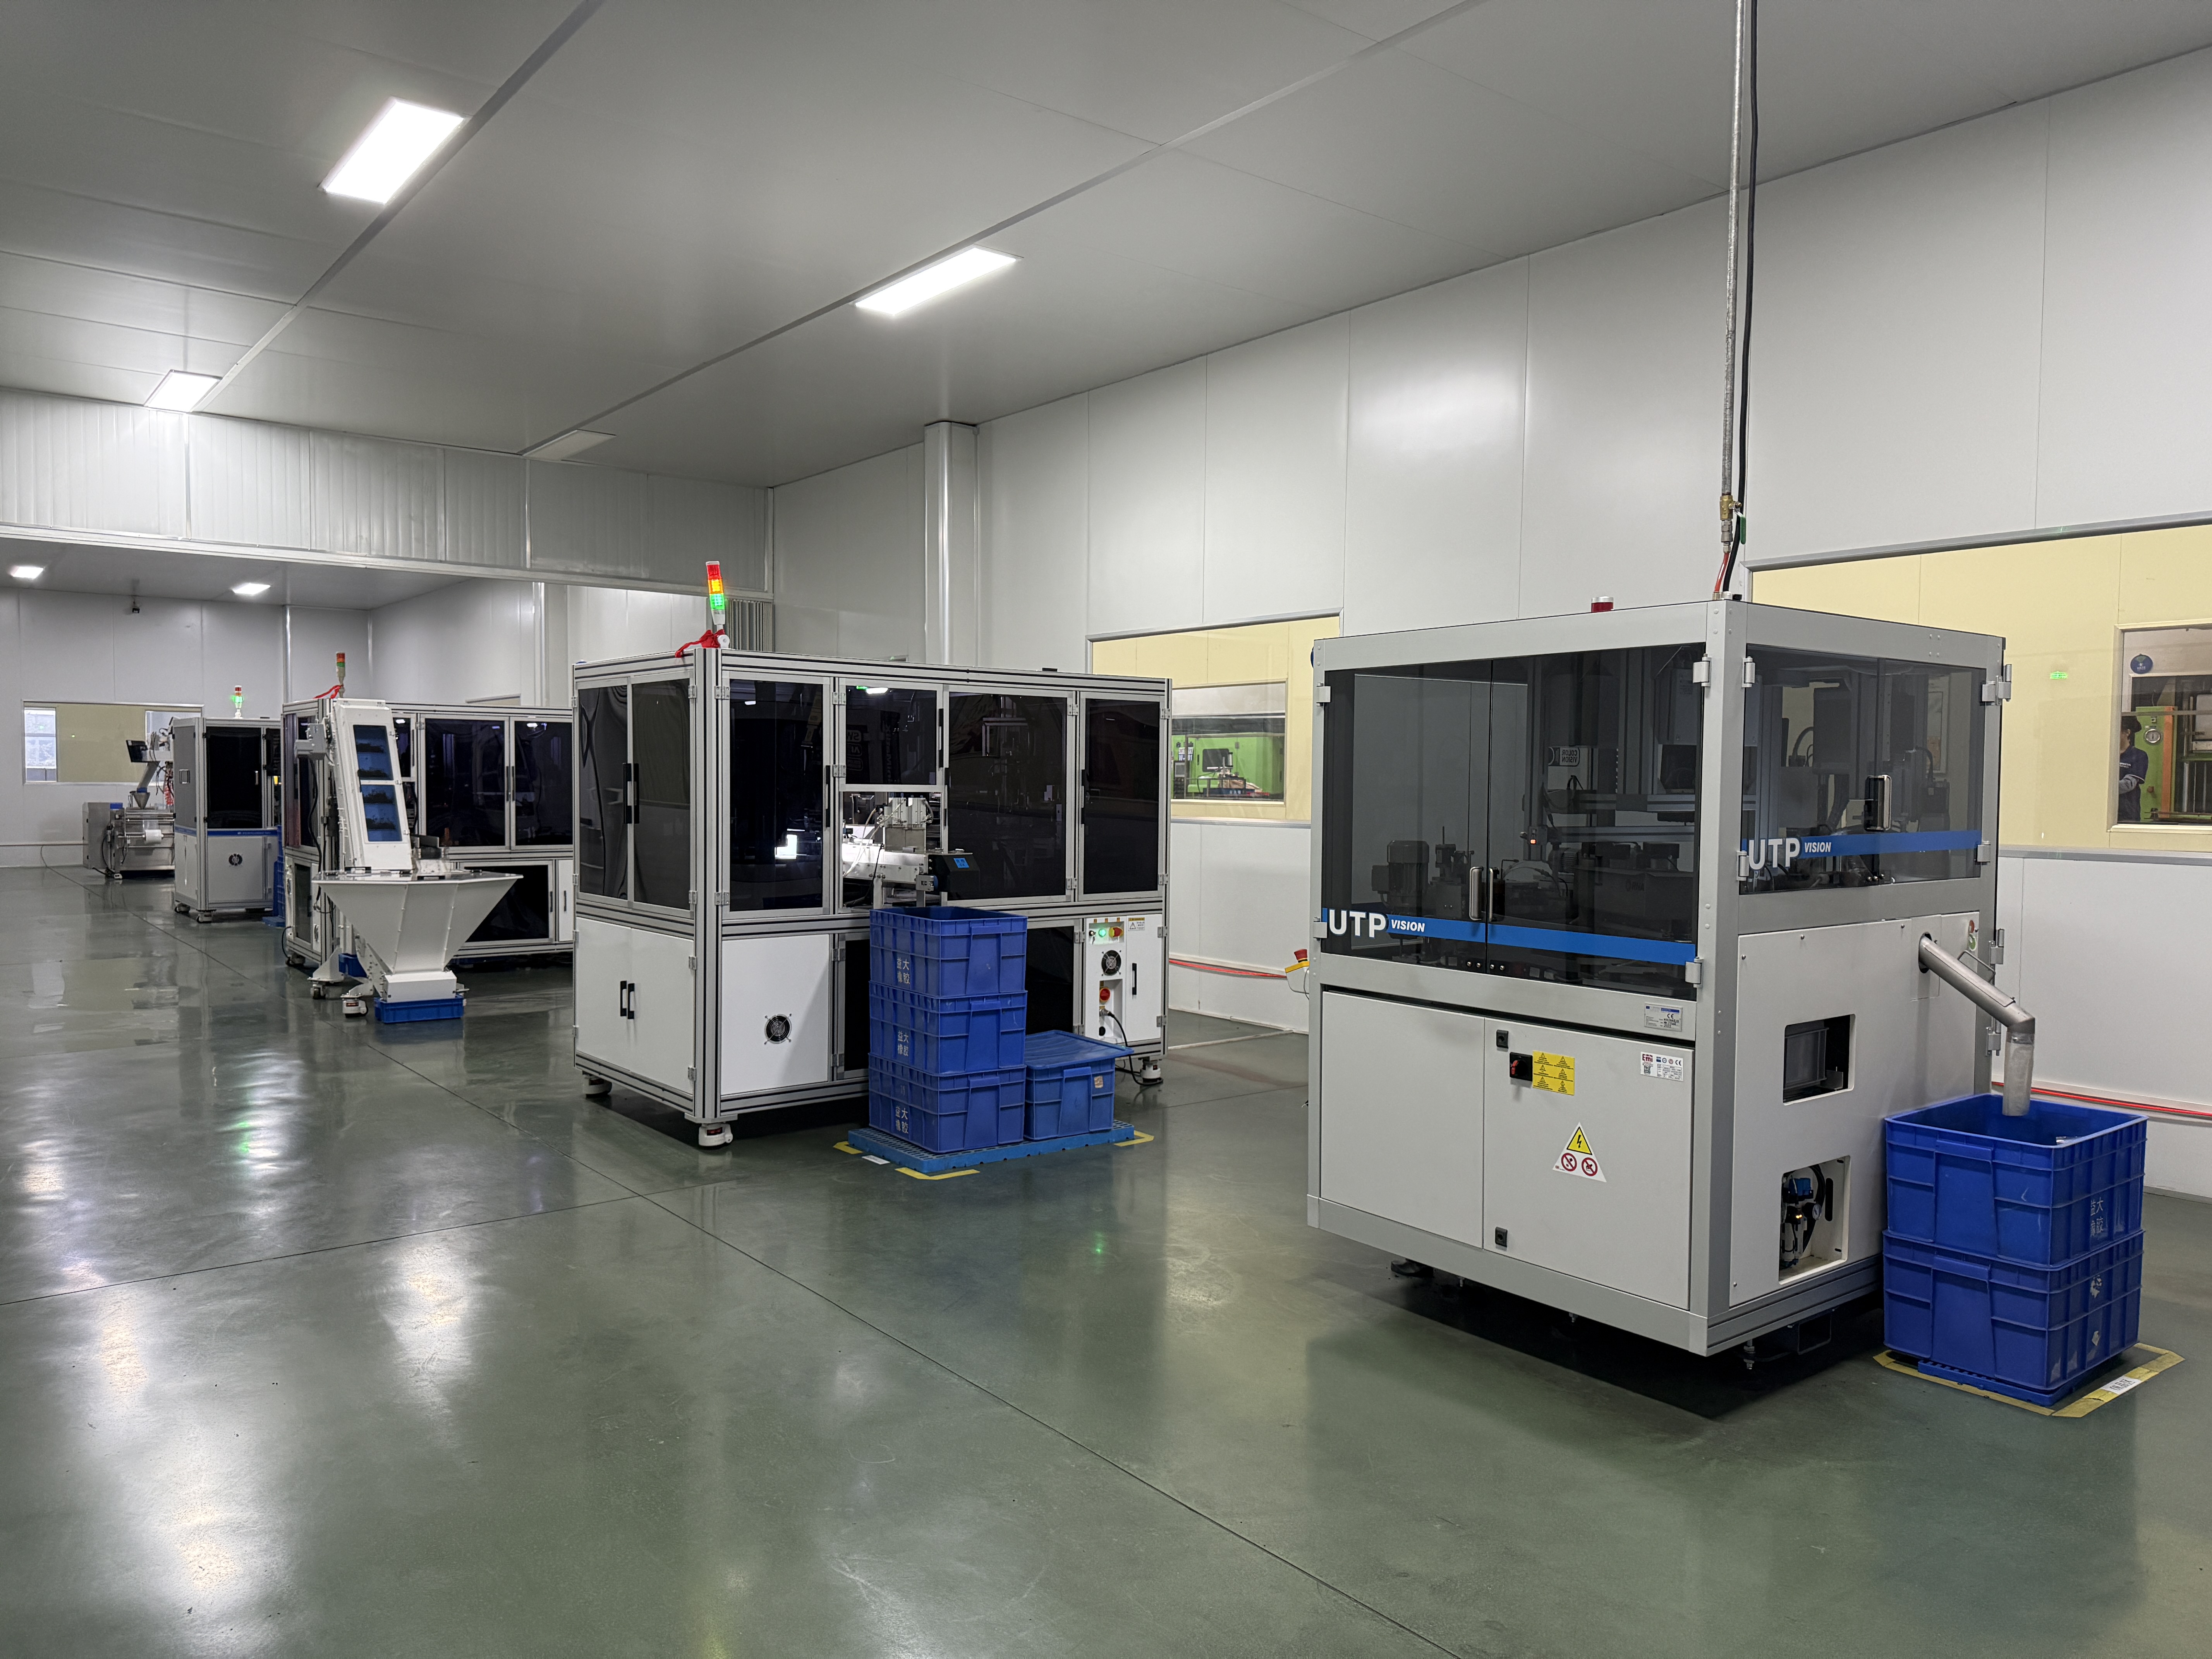
Визуальное восприятие становится все более измеримым.
Контроль поверхности является традиционной частью производства резины, но соответствие стандартам становится все сложнее при использовании только ручного контроля. Стандарт ISO 3601-3 описывает и классифицирует дефекты поверхности уплотнительных колец, а также устанавливает пределы максимального размера дефектов; в настоящее время документ систематически обновляется. Дело в том, что методы глубокого обучения, которые поставщики систем машинного зрения демонстрировали в прошлом, теперь используются для автоматизированного контроля производства, и это лишь один из многих процессов, происходящих в настоящее время.
Между этими двумя событиями прослеживается взаимосвязь.
Современные системы герметизации состоят из большего количества полостей, существует больше вариантов продукции, а сроки поставки этих изделий сократились. Хорошо подготовленный инспектор может мгновенно распознать поврежденный край; но в случае небольшого заусенца, темного загрязнения или поверхностного следа литья внешний вид может быть совершенно иным в зависимости от условий освещения или квалификации оператора; поэтому ключевым требованием в данном случае является стабильность результатов.
В данном случае полезен визуальный контроль с использованием ИИ, поскольку он может сравнивать каждую представленную деталь с одной и той же логикой принятия решений и сохранять результат. Однако это не делает систему приемки стандартной. Инженерным и контрольно-измерительным группам по-прежнему предстоит решить, какие дефекты резиновых уплотнений имеют значение, насколько они могут быть значительными и где они допустимы.
Камера должна видеть функциональную поверхность.
Резиновое уплотнение — это не плоская металлическая шайба. Оно изгибается, скручивается, провисает и неравномерно отражает свет. Черные составы могут скрывать черные загрязнения. Силикон может казаться полупрозрачным под одним углом и непрозрачным под другим. Линии разъема создают тени, напоминающие трещины, а безвредная деформация при обращении может изменить контур от одного изображения к другому.
Именно поэтому проверка резиновых уплотнений начинается с демонстрации и освещения, а не с программного обеспечения. Деталь может вращаться, проходить через стеклянную направляющую или осматриваться сверху и сбоку. Рассеянный свет может уменьшить блики; подсветка сзади облегчает измерение внешнего профиля. Небольшое изменение угла съемки может выявить разрез, который скрыт при взгляде сверху.
В случае нестабильности изображения, модель также будет нестабильной. Для того чтобы записать в схему контроля разрешение камеры, выбор объектива, рабочее расстояние, время экспозиции и повторяемость приспособления, рекомендуется следовать подробному контрольному списку. Система также должна иметь достаточное количество пикселей над самым мелким дефектом, который может быть отклонен. В противном случае обнаружение дефектов уплотнения превращается в догадки, замаскированные под автоматизацию.
Какие дефекты могут быть обнаружены?
Типичные объекты проверки включают избыточную вспышку, неполные снимки, порезы, разрывы, трещины, застрявшие частицы, вздутия, следы ожогов, поврежденные края и искаженные профили. На собранных изделиях камера также может проверять наличие уплотнительного кольца, его правильную посадку или соответствие цвета. Для каждого объекта проверки требуется свой собственный режим просмотра изображения и правило приемки.
Некоторые дефекты резинового уплотнения носят косметический характер; другие создают прямой путь утечки. След на нефункциональной поверхности может быть допустимым, в то время как такой же след на уплотнительном крае – нет. Поэтому автоматизированный визуальный контроль должен проводиться по зонам. К критически важным поверхностям можно предъявлять более строгие требования, чем к зонам контакта упаковки или негерметичным кромкам.
Контроль размеров возможен, когда контур виден и геометрия изображения контролируется. Обычно проверяются наружный диаметр, положение отверстия, ширина профиля и высота заусенца. Однако мягкие детали могут перемещаться, поэтому оптическое измерение не должно автоматически заменять калиброванный измерительный инструмент или контроль размеров по чертежу.
Почему ИИ лучше справляется с гибкими деталями, чем с деталями, изготовленными по фиксированным правилам?
Традиционный визуальный контроль в значительной степени опирается на пороги, кромки и фиксированные шаблоны. Он хорошо работает, когда качественные детали выглядят почти одинаково. Резина менее податлива. Два приемлемых уплотнения могут располагаться по-разному на конвейере, иметь слегка отличающуюся текстуру или содержать безвредные отклонения от формовки и обрезки.
Модель искусственного интеллекта может быть обучена на примерах, представляющих собой это нормальное отклонение. В зависимости от задачи, модель может классифицировать целую деталь, обнаружить известный дефект или отметить аномалию, которая не соответствует утвержденной совокупности. Хорошие обучающие изображения должны включать различные полости, партии, ориентации и нормальные цветовые вариации. Изображения дефектов должны охватывать те виды отказов, которые, как ожидается, будет выявлять производственная линия.
Компания Cognex описывает эту проблему в своем приложении для производства силиконовых уплотнений методом литья под давлением для смартфонов. Водонепроницаемые уплотнения узкие, гибкие и их трудно рассмотреть на сложном фоне. В примере используется несколько камер для полного обзора на 360 градусов, и инструмент для обнаружения дефектов обучается распознавать дефекты как на приемлемых деталях, так и на посторонних включениях, повреждениях от прессования, излишках клея и других дефектах. Ключевое преимущество заключается не в том, что модель видит воображаемый дефект. Она учится пропускать естественные вариации качественных уплотнений, отбрасывая изменения, имеющие функциональные последствия.
Два опубликованных примера демонстрируют разницу.
Второе приложение Cognex посвящено гибким уплотнениям, используемым в химических масках и респираторах. Уплотнения могут провисать или деформироваться при попадании в камеру, поэтому их видимая форма меняется даже тогда, когда деталь функциональна. Опубликованный подход обучается на диапазоне допустимых внешних условий, а затем выявляет аномалии за пределами этого диапазона. Это практический пример использования визуального контроля с помощью ИИ в тех случаях, когда жесткие шаблоны оказываются неэффективными.
Примеры автомобильных испытаний от KEYENCE разнообразны. С помощью многоцветного освещения можно увидеть мельчайшие загрязнения на резиновых втулках и обнаружить незначительные изменения цвета уплотнительных колец или прокладок от разных производителей. Кроме того, есть приложение, которое проверяет правильность расположения уплотнительных колец в процессе сборки. Эти примеры служат для иллюстрации того, как можно легко выделить три типа задач, которые часто рассматриваются как одна: проверка поверхностей, сортировка по материалам или цветам и проверка правильности сборки.
Ни один из примеров не предполагает, что одна камера решает все проблемы. Качество резиновых уплотнений улучшается, когда станция контроля спроектирована с учетом определенного дефекта, контролируемого обзора и действий после отказа. Эти действия могут включать отбраковку, проверку оператором, изоляцию полости или корректировку процесса.
Время цикла и количество ложных срабатываний так же важны, как и точность.
В лабораторных условиях можно делать паузы между снимками. На линии литья это невозможно. Если производство работает со скоростью 60 деталей в минуту, то весь процесс принятия решения — захват изображения, обработка, передача данных и определение времени отбраковки — должен уложиться примерно в одну секунду. Использование нескольких ракурсов еще больше сокращает доступное время, если только камеры не работают параллельно.
Группы контроля качества должны отслеживать два типа ошибок. Ложное принятие позволяет дефектной детали продолжать производство; ложное отбраковка исключает исправную деталь и увеличивает затраты. Баланс зависит от риска. Для обеспечения безопасности пылезащитного покрытия может потребоваться более тщательная ручная проверка, чем для некритичного пылезащитного кожуха. Сообщение только об общем проценте точности скрывает этот компромисс.
Полезно проводить квалификационный запуск, в ходе которого регистрируются результаты по типу дефекта, полости, партии и цвету детали. Проблемные образцы следует сохранять для последующих проверок. После ремонта пресс-формы, изменения освещения или смены цвета компаунда модель необходимо проверить перед возобновлением нормального производства. Это превращает контроль резиновых уплотнений в контролируемый процесс, а не в одноразовую настройку программного обеспечения.
Визуальное наблюдение не может заменить испытания материалов и эксплуатационных характеристик.
Камера видит внешний вид. Она не может подтвердить, что черная резина — это NBR, а не EPDM, измерить твердость, доказать прочность на разрыв или предсказать остаточную деформацию при сжатии. Даже идеальное изображение может принадлежать неправильному составу. Визуальный контроль с использованием ИИ должен дополнять идентификацию материалов, контроль размеров и лабораторные испытания.
Аналогичные меры предосторожности применяются и к внутренним дефектам. Наличие пустот или плохого сцепления под поверхностью может потребовать разрушающего исследования, рентгеновского анализа, ультразвуковых методов или функционального тестирования. Оптическое обнаружение дефектов герметизации наиболее эффективно, когда повреждение достигает видимой поверхности или изменяет профиль детали.
В плане проверки должно быть указано, какие риски охватываются автоматизированным визуальным контролем, а какие — другими способами. Четкие границы не позволяют рассматривать положительный результат проверки камерой как доказательство полного соответствия продукции требованиям.
Разработка плана инспекций, подлежащего аудиту.
Перед началом обучения согласуйте каталог дефектов. Включите в него фотографии, названия дефектов, местоположение, размерную линейку, степень серьезности и порядок устранения. Привяжите эти пределы к чертежу, образцу заказчика или стандарту ISO 3601-3, где это применимо. Дефекты, находящиеся на грани допустимого, заслуживают отдельной проверки, а не просто незаметного добавления в папку с качественными изображениями.
Важно также хранить данные. По возможности сохраняйте результат обработки детали, время, код продукта, партию и номер ячейки. Внезапное образование скопления облоя в одной ячейке или загрязнение после смены материала окажется более полезным, чем ежемесячное количество брака. Запись изображения может помочь производственному персоналу определить источник проблемы.
Наконец, проведите осмотр станции с использованием реальных образцов производственной линии. Чистых лабораторных снимков недостаточно. Пыль на линзе, вибрация, масляный туман, окружающее освещение и перекрытие деталей — все это может повлиять на производительность. Качество резинового уплотнения зависит от поддержания целостности инспекционной ячейки, а не только от обученной модели.
Как Yida может поддержать программу обеспечения качества, готовую к реализации.
Компания Dalian Yida Precision Rubber Products Co., Ltd. поставляет уплотнительные кольца, прокладки и изготовленные на заказ резиновые компоненты для промышленных заказчиков. Для проектов, включающих визуальный контроль с использованием искусственного интеллекта или другие автоматизированные проверки, Yida может работать по чертежам заказчика, утвержденным образцам и пределам дефектов при подготовке требований к производству и контролю.
Полезная информация включает в себя критически важные поверхности уплотнения, допустимый размер дефекта, зоны эстетического вида, материал и цвет, идентификацию полости, ориентацию упаковки и необходимую прослеживаемость. Образцы из разных полостей и обычных партий могут помочь определить допустимые отклонения, которые должна допускать система контроля.
Компания Yida не рассматривает результаты визуального контроля как замену контролю материалов и размеров. Цель состоит в том, чтобы сочетать четкие визуальные критерии с подтверждением состава, измерениями и контролем партии. Для практической оценки и составления коммерческого предложения отправьте чертеж, стандарт качества, ожидаемое количество и требования к контролю.



