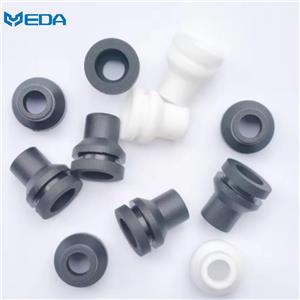
Высокоточные формованные резиновые защитные колпачки для автомобильных компонентов
Как температура посадки, чистота, фиксация и снятие защитного колпачка влияют на то, насколько эффективно защитный колпачок обеспечивает защиту на этапах производства, упаковки и транспортировки?
Хотя защитная крышка сама по себе может быть временной, функция, которую она защищает, часто носит постоянный характер. Например, краска, покрывающая стык, пыль, попавшая в отверстие для жидкости, или повреждение уплотнительной поверхности могут полностью остановить производственную линию или вызвать утечку в дальнейшем. Крышка должна оставаться на месте в течение всего процесса и затем легко сниматься, не вызывая загрязнения.
Защитные колпачки из формованной резины широко используются на портах, валах, соединителях, шаровых шарнирах, компонентах тормозной системы и других деформированных деталях. Когда стандартный колпачок слишком неплотно прилегает, неравномерно растягивается или закрывает неподходящий участок, изготовление колпачка на заказ становится очень полезным.
Определите, что именно должна не пропускать крышка.
Первое, что нужно решить, это защитит ли крышка от пыли, воды, покрытия, абразивных материалов, стружки или повреждений при транспортировке. Каждая из этих угроз требует разного типа закрытия. Крышка, используемая в качестве защитной маски для покраски, может быть открыта с одной стороны для выравнивания давления между внутренней стороной маски и внешней стороной краски, в то время как транспортировочная крышка должна выдерживать воздействие промывочной воды, а также вибрацию.
Для защиты автомобильных компонентов необходимо определить защитный период. Деталь может находиться под защитным слоем на линии нанесения покрытия всего несколько минут, прежде чем его снимут, или же она может быть постоянно закрыта во время хранения или транспортировки за границу, даже в течение нескольких месяцев. Способность к сохранению защитных свойств может изменяться из-за температурных колебаний, а также из-за релаксации материала в эти периоды времени.
Посадка зависит от функции Mate.
Крышка может закрепиться по внешнему диаметру за счет зажима, или же зафиксироваться в углублении/канавке или выступе. Оваличность, литейный уклон, резьба и текстура поверхности являются одними из основных факторов, определяющих точку контакта. Поэтому при расчете допусков не следует забывать учитывать как защитную крышку, так и целевую деталь, то есть компонент, который необходимо защитить.
Изготовление резиновых колпачков на заказ предполагает бережную установку с использованием плавных движений рук и/или инструментов, чтобы они не порезались и не растянулись чрезмерно. Глубокая подрезка может значительно улучшить фиксацию, но за счет сложности и неудобства при снятии/отсоединении. Удобный язычок для снятия может быть полезен для рабочих, если он остается чистым, не застревает во время транспортировки и не вызывает отслаивания в месте соединения с колпачком.
Правильный цвет и маркировка могут помочь работнику конвейера в процессе идентификации. Такие метки не должны быть расположены таким образом, чтобы чернила, лазерная маркировка или выпуклые символы мешали обзору области вокруг уплотнительного края. Если крышка предназначена для многократного использования, идентификация останется видимой даже после прохождения указанного цикла очистки.
Нанесение покрытия и термическая обработка приводят к различным результатам.
Неокрашенные участки резиновых деталей должны быть точно закрыты резиновыми деталями. В процессе эксплуатации, даже если краска или другое покрытие пострадают, отслаивание кромки станет проблемой. Поэтому материал должен выдерживать весь профиль печи, превышающий температурный уровень, указанный только для самой печи.
Пример исследования, опубликованного компанией Harman, в котором фигурировал поставщик автомобильных компонентов первого уровня, хорошо иллюстрирует переход от высокотемпературной виниловой крышки к силиконовой в тех случаях, когда температура в печи могла достигать настолько высоких значений, что температура порошковой окраски превышала первоначальные параметры процесса.
Клиент утверждает, что команда разработчиков продукта использовала прототипы для подтверждения пригодности как с точки зрения соответствия размерам, так и функциональности перед началом массового производства. Этот общедоступный пример не является кейсом Yida, но он наглядно демонстрирует, почему температуру и время удержания необходимо оценивать в реальном процессе нанесения покрытия, а не просто исходя из названия материала.
Чистота может быть важнее, чем герметизация.
Крышки на разъеме могут действовать подобно маскам, предотвращая попадание частиц или масла на критически важный контакт. Поэтому при защите автомобильных деталей крышкой следует также учитывать чистоту крышки, ее упаковку и процедуры снятия, поскольку загрязненная крышка является источником загрязнения, а не его предотвращением.
Компания DBI приводит пример, описывающий зоны герметизации электродвигателей и электроосей, где защитные колпачки разработаны с учетом требований защиты от масла, пыли, технологических загрязнений, безопасного обращения и электростатического разряда. В примере защита рассматривается как важный этап производственного процесса, а не как дополнительный элемент при транспортировке.
Выбор материала зависит от производственного процесса.
Силикон часто рекомендуют использовать для маскировки при высоких температурах, хотя его износостойкость и устойчивость к истиранию еще предстоит оценить. EPDM может подойти для работы с водой, в различных погодных условиях и при некоторых процессах отделки. Однако NBR вполне может стать альтернативой маслам.
После сборки автомобиля резиновые защитные покрытия подвергаются воздействию озона, брызг с дороги, масел и резких перепадов температуры. Временная защита завода от внешних воздействий — это решение других проблем. Этап производства, для которого будет использоваться защитное покрытие, должен быть четко определен, чтобы избежать путаницы между временными и постоянными требованиями.
Резиновые колпачки могут впитать химические вещества, используемые для покрытия, при первом использовании и оставить следы на автомобильной детали при повторном использовании. Клиент должен спланировать очистку, осмотр и допустимое количество использований, если предполагается повторное использование. Даже если колпачок все еще подходит, он может быть достаточно грязным, чтобы помешать процессу.
Стандарты применяются к готовой сборке.
Стандарт ISO 20653 подробно описывает уровни защиты корпусов электрооборудования дорожных транспортных средств. Степень защиты IP относится к испытанному корпусу. Заявление охватывает корпус, отверстия и соединения (интерфейсы). Крышке нельзя присвоить рейтинг защиты только в сборе без соответствующего испытания. Стандарт ISO 4927 описывает методы испытаний для проверки характеристик формованных резиновых пыльников, используемых на гидравлических тормозных цилиндрах колес, работающих с не нефтяной тормозной жидкостью. Его область применения ограничена, и он не охватывает все виды защитных крышек. Стандарт также исключает некоторые требования к свойствам компонентов, поэтому важно внимательно ознакомиться с его областью применения. Стандарт ASTM D573 позволяет увидеть последствия изменений после старения при нагревании горячим воздухом. С другой стороны, стандарт ASTM D471 рассматривает воздействие жидкости. Испытания материалов такого рода могут помочь в определении подходящих материалов, но они не подходят для оценки удержания крышки, точности маскировки или чистоты автомобильного компонента.
Проверка крышки завершена.
Убедитесь, что готовые колпаки соответствуют указанным размерам. Проверьте целостность стенок и отсутствие царапин. Осмотрите контуры кромок и выявите любые дефекты литья.
Наилучший способ проверить колпачок — закрепить его на двух сопрягаемых деталях, разделенных максимальной и минимальной допустимой толщиной. После установки сборка колпачков должна с первого взгляда давать информацию о приложенной силе, положении и возможном искажении или недостаточном покрытии.
Испытание упаковки и транспортировки резиновых колпачков на заказ: Запуск циклов с вибрацией, температурой и упаковкой, имитирующей реальные условия эксплуатации. Измерение прочности фиксации колпачков после каждого цикла и осмотр защищенной поверхности на наличие следов, влаги, грязи и остатков материала.
Для нанесения защитного покрытия детали, покрытые защитным слоем, проходят полный цикл очистки, нанесения покрытия и сушки в печи, соответствующий промышленным процессам. Успехом считается, если защитный слой не отваливается и разделительная линия остается чистой. После охлаждения образца становится важным определить усилие, необходимое для его снятия, а также оценить вероятность разрыва или попадания посторонних веществ.
Что касается многоразовых резиновых формованных колпачков, повторите эту процедуру проверки согласованное количество раз. Важно установить обстоятельства, при которых возникает набухание, потеря фиксации, поломка или загрязнение, и именно тогда наступает время замены.
Повторное использование должно осуществляться при наличии соответствующих разрешений, а не наугад со стороны оператора.
Информация, необходимая перед изготовлением оснастки.
Предоставьте чертеж сопрягаемого компонента и допуски, защищаемую зону, способ установки и демонтажа, профиль технологической температуры, химические вещества, продолжительность хранения и условия транспортировки. Укажите требуемое усилие отрыва, чистоту, цвет, маркировку и целевое время повторного использования.
Компания Dalian Yida Precision Rubber Products Co., Ltd. разрабатывает формованные резиновые детали для конкретных задач заказчика. В случае автомобильных резиновых покрытий, Yida может провести анализ формовочных свойств, вариантов компаундов, характеристик посадки, критически важных размеров и разработать план проверки образцов.
Крышка считается эффективной, если она защищает нужную поверхность на протяжении всего процесса и подготавливает её к следующей операции. Такой результат достигается за счёт точной подгонки, подходящего материала и испытаний, имитирующих обращение, нагрев и снятие.