
«Умное производство» меняет подход к контролю качества формованных резиновых деталей.
Цикл, связывающий обработку сигналов, решения, принимаемые камерой, лабораторные измерения и характеристики готовой детали.
Система машинного зрения отклонила полость для образования облоя. Журналы работы пресса показали, что падение давления произошло за три цикла до этого, но изображение, технологический процесс и партия материала находились в отдельных базах данных. На предприятии была автоматизирована каждая локация, но надежного способа восстановить картину произошедшего по-прежнему не существовало.
Если производители резины начнут использовать эти данные более эффективно, связывая их между собой, то контроль качества продукции изменится. Увеличение количества датчиков не обязательно приведет к улучшению принимаемых решений. Данные остаются данными. Для того чтобы операторы могли их использовать, данные должны содержать идентификатор детали, временную привязку, подтвержденный предел и реакцию.
Старый снимок результатов проверки
Исторически контроль качества формованной резины проводился вручную с помощью визуального осмотра образцов, проверки размеров и составления окончательных отчетов об анализе материала. Хотя эти методы до сих пор широко используются и даже ценятся, их существенным недостатком является то, что проблема обнаруживается спустя несколько циклов. Они предоставляют лишь ограниченную информацию о причинах.
Интегрированные системы позволяют связать воедино информацию о полости, цикле, составе, условиях отверждения, результатах контроля и партии упаковки. Эта информация способствует локализации дефектов и помогает инженерам проверять наличие технологического сигнала, предсказывающего возникновение дефектов.
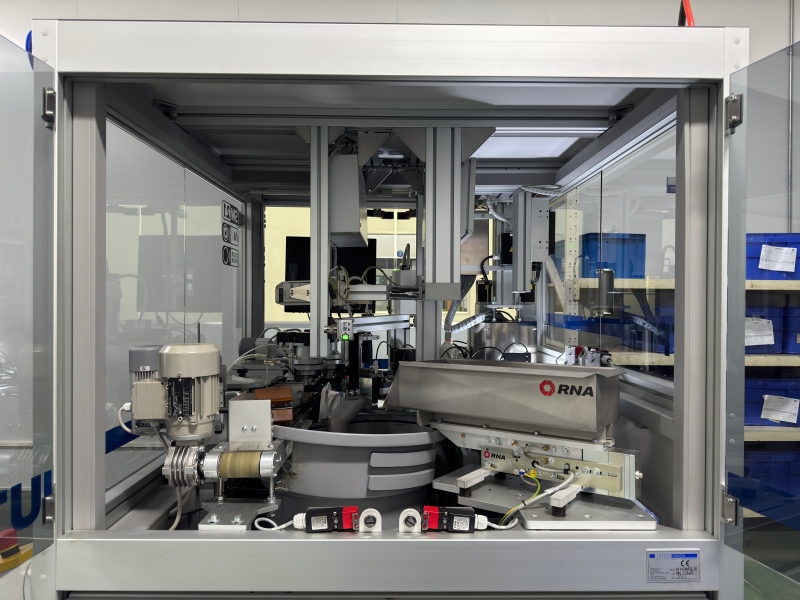
Камера создает систему измерений.
Автоматизированная система контроля качества резины позволяет проверять наличие, положение, размеры, наличие заусенцев и видимых дефектов поверхности в производственных условиях. Мягкие черные детали, отражающие поверхности пресс-форм и переменная ориентация затрудняют получение изображений. Освещение, внешний вид и образцы с дефектами являются частью метода измерения.
Модель, обученная на проверенных образцах, может не распознать редкий тип разрыва или загрязнения. Валидация должна проверять как заведомо исправные, так и заведомо дефектные образцы по различным параметрам: полостям, цветам, состоянию поверхности и настройкам оборудования. Для ложных срабатываний и ложных отклонений необходимо установить отдельные пределы.
NIST создает среду тестирования.
В рабочей ячейке NIST для совместных роботизированных операций используются роботы, конвейеры, камеры, датчики и регистраторы данных для изучения мониторинга производства с помощью ИИ. Платформа предназначена для изучения обнаружения аномалий и предотвращения ошибок процесса на многоэтапной операции. [1]
CROW наносит маркировку и очищает стеклянные заготовки, а не формует резину, поэтому это не является доказательством результата проверки резины. Его ценность заключается в системной модели: производство, проверка, обработка и обмен данными оцениваются совместно, прежде чем будет принято решение в пользу искусственного интеллекта.
Пример из современной производственной практики
В отчете NIST MEP за 2026 год описывается успешная реализация компанией CJB Industries программного обеспечения для обработки данных в реальном времени и новой системы управления качеством. NIST сообщает о снижении стоимости несоответствий на 51 процент и увеличении производственной мощности на 20 процентов. [2]
Компания CJB — это производитель химической продукции, а не производитель резиновых изделий, и её данные не следует представлять как ожидаемые результаты для другого предприятия. Данный пример показывает, что данные о производстве резины могут способствовать повышению качества только в том случае, если сбор, визуализация, организация рабочих процессов и использование этих данных персоналом осуществляются согласованно.
Технологические сигналы нуждаются в значении, соответствующем продукту.
Давление в полости, температура пресс-формы, время отверждения и положение впрыска могут коррелировать с неполностью впрыскиваемой деталью, попаданием воздуха или изменением размеров. Корреляция должна быть установлена для конкретного инструмента и компаунда. Предел, скопированный с другой пресс-формы, может создавать достоверные, но нерелевантные сигналы тревоги.
Цифровая система контроля качества каучука должна сохранять необработанные или соответствующим образом обобщенные сигналы достаточно долго для проведения анализа. Модель данных должна сохранять единицы измерения, калибровку датчиков, частоту дискретизации, изменения в рецептуре и синхронизацию по времени.
Цифровая нить проходит проверку.
Испытательный стенд интеллектуальных производственных систем NIST объединяет данные проектирования, производства, контроля и проверки посредством цифровой цепочки. Этот комплекс представляет собой исследовательскую среду, и его архитектура не предписывает использование какого-либо одного коммерческого программного обеспечения. [3]
В контроле качества формованной резины аналогичная цель состоит в установлении прослеживаемой связи между особенностями чертежа, источником технологического процесса, методом измерения и решением о приемке. При изменении чертежа должна изменяться соответствующая программа контроля и предельные значения.
Роль экспертизы с участием человека по-прежнему определена.
Операторы замечают загрязнения, необычное поведение при выпуске детали и звук, которые могут отсутствовать в модели датчика. Интеллектуальная система должна фиксировать эти наблюдения с учетом контекста партии и цикла. Она также должна показывать причину отбраковки детали и порядок запроса на пересмотр.
Для автоматизированного контроля качества резины необходим контролируемый процесс ручного управления. При ручной приемке следует регистрировать изображение, категорию дефекта, полномочия по принятию решения и результат. В противном случае данные, используемые для обучения модели в будущем, становятся ненадежными.
Проверка цикла обеспечения качества
Начните с одного дорогостоящего или имеющего отношение к безопасности вида отказа. Определите дефект и его функциональные последствия, соберите репрезентативные образцы, подтвердите точность измерений, свяжите сигналы процесса и протестируйте план действий в ходе контролируемого эксперимента.
Подтвердите выбранные результаты лабораторными испытаниями и испытаниями готовых деталей. Камера может определить положение валика, но не может доказать герметичность. Модель процесса может предсказать поведение при отверждении, но не может заменить необходимые испытания на старение, сжатие или адгезию.
Вторая проверка процесса производства интеллектуальной резины должна проверить сам факт возникновения сбоев в передаче данных. Отсутствие временных меток, замена камеры, дрейф показаний датчика или сбой в сети требуют безопасных мер реагирования. Производство не должно продолжаться бесконечно, исходя из неподтвержденного предположения, что система контроля качества следит за процессом.
Техническое обслуживание модели должно быть включено в план контроля. Изменения освещения, линз, цвета детали, отделки пресс-формы или количества дефектов могут снизить точность контроля. Триггеры повторной валидации и сохраненные контрольные образцы должны быть согласованы до выпуска системы.
Кибербезопасность и контроль доступа также влияют на доверие к записям. Ограничения по рецептам, пороговые значения для проверки и записи о распоряжении данными должны отражать разрешенные изменения. Резервные копии нуждаются в проверке на восстановление, чтобы сбой в системе данных не уничтожил доказательства, необходимые для выпуска груза.
Компания Yida может обсудить цифровой контроль качества резины, когда заказчик определяет критические дефекты, пределы допустимости, глубину прослеживаемости и функциональные риски. Эти данные помогают связать информацию о производстве резины с решениями, обеспечивающими защиту поставляемой формованной детали.



