
Почему в некоторых областях применения цельные резиновые компоненты заменяют многокомпонентные узлы?
Протокол принятия решений по объединению уплотнений, несущих элементов, ограничителей и элементов позиционирования без создания более серьезной проблемы.
Первоначальная конструкция включала в себя свободное уплотнительное кольцо, обработанную канавку, шайбу, два установочных штифта и инструкцию по эксплуатации, указывающую оператору, где чаще всего происходит утечка уплотнения. В предложенном варианте эта конструкция была заменена одним держателем и формованной уплотнительной кромкой. Чертеж стал сложнее, а сама станция — проще.
В этой отрасли объясняется растущее использование интегрированных резиновых компонентов. Цель состоит не в том, чтобы добиться минимального количества деталей на бумаге. Речь идёт о размещении гибкого материала, жёсткой опоры и фиксирующих элементов там, где они предотвращают известные проблемы сборки или эксплуатации.
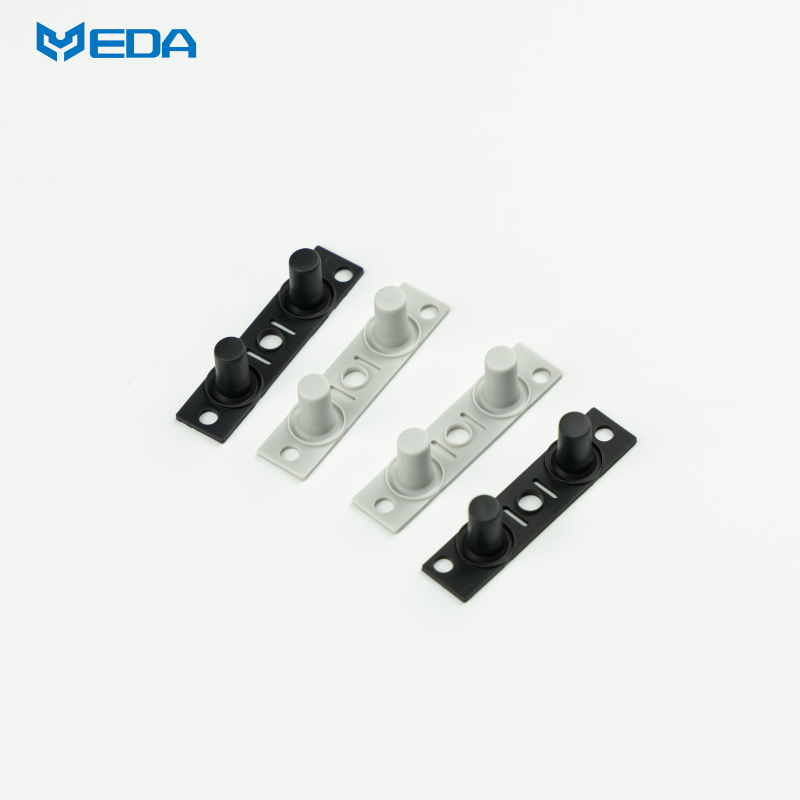
Аргументы в пользу объединения частей
Для неплотно прилегающих уплотнителей требуется отдельная закупка, учет, подсчет и доставка. Во время установки их можно пропустить, сложить вдвое, перекрутить или разрезать.
Например, с помощью держателя уплотнительный элемент сохраняет свою желаемую форму, а в отверстиях для болтов или в визуальных элементах создаются условия, позволяющие легче подтвердить правильность установки.
Цельное уплотнительное решение также может исключить обработку канавок на сопрягаемых деталях. Конечно, выгода будет очевидна только в том случае, если сочетание нового несущего элемента и соединения не создаст несоответствий или более дорогостоящих проблем с контролем качества. Поэтому консолидация должна перенести или, по крайней мере, переместить сложность в процесс изготовления, который имеет наилучшие шансы на ее сдерживание. Таким образом, это не приведет к увеличению брака, а фактически повысит выход годной продукции.
Опубликованный проект перепроектирования корпуса
Паркер приводит пример корпуса системы наведения и управления в аэрокосмической отрасли, в котором ранее было установлено уплотнительное кольцо. Проблемы с проверкой на герметичность приводят к многократным проверкам качества поверхности и установки уплотнительного кольца.
В качестве альтернативы существующему решению поставщик предложил новую конструкцию — закрытую цельную деталь, изготовленную методом литья под давлением с использованием технологии Gask-O-Seal. По словам производителя, время сборки, а также время, затрачиваемое на исправление ошибок, значительно сократилось. Кроме того, к преимуществам были отнесены упрощение требований к канавкам и уменьшение количества мест утечек, снижение риска попадания посторонних предметов и удаление смазки из процесса сборки.
К сожалению, эта история об успешном использовании комбинации различных резиновых компонентов для герметизации не является доказательством того, что все неплотные уплотнения необходимо приклеивать к пластине.
Можно предположить, что первоначальные неисправности, конфигурация корпуса и давление при очистке были именно теми факторами, которые обусловили целесообразность интеграции в данной конкретной конструкции.
Куда перемещается сложность
Литье резины с последующим формованием открывает ряд возможностей, которые были бы излишними, если бы уплотнение оставалось неплотным. Необходимо обеспечить, чтобы вставка из жесткого пластика или металла была не только чистой и имела стабильные размеры, но и правильно располагалась в пресс-форме. На этапе формования следует позаботиться о том, чтобы резина достигала каждого заданного края и не оставляла загрязнений. Кроме того, процесс должен защитить места соединения от загрязнения и физических повреждений, вызванных разделительными составами, маслом или руками.
В цепочке допусков уплотнения также участвует металлический или пластиковый несущий элемент. Плоскостность, точность расположения отверстий, дифференциальное расширение, вызванное нагревом, — все это может привести к изменению степени сжатия по периметру герметизируемой зоны. Даже если несущий элемент обеспечивает простую установку, он может вызвать образование угла с низкой степенью сжатия, если, например, между крепежными элементами фланец деформируется.
Склеивание — это специально разработанный интерфейс.
Склеивание резины с металлом может включать подготовку поверхности, нанесение грунтовки или клея, формовочное давление, отверждение и последующее отверждение. На каждом этапе необходимо соблюдать ограничения и обеспечивать прослеживаемость. Результат испытания на разрыв одного образца не обязательно означает наличие тонкого края вблизи пробитого отверстия на готовом изделии.
Стандарт ASTM D429 содержит несколько методов сравнения адгезии резины к жестким подложкам. Применимый метод зависит от формы образца и нагрузки. Он может поддерживать сравнение состава и процесса, но готовый компонент может подвергаться отслаиванию, сдвигу, воздействию жидкостей, температурным циклам и локальным напряжениям, которые не воспроизводятся стандартным образцом. [3]
Интеграция может улучшить защиту от ошибок.
Материал Integral Seal от компании Parker поясняет, что жесткий несущий элемент может поддерживать формованные уплотнительные элементы, несколько портов и видимую установку. Поставщик также отмечает, что выбор несущего элемента и эластомера зависит от среды, температуры, давления и истории движения. [2]
При визуальном контроле металлический контур или фиксатор легче обнаружить, чем темное гибкое кольцо внутри углубления. Крепления с помощью болтов могут удерживать прокладку на месте во время транспортировки. Это элементы контроля сборки, а не свойства материала.
Интеграция также может снизить ремонтопригодность.
Техник может заменить стандартное кольцо, не выбрасывая большой держатель. В случае с интегрированной деталью, при небольшом дефекте уплотнения может потребоваться замена всего узла. При принятии решения следует учитывать доступность места установки, метод диагностики, стратегию использования запасных частей и возможность безопасного повторного использования держателя.
Та же проблема возникает и в процессе производства. Если дефект склеивания приводит к отбраковке дорогостоящей вставки, стоимость брака увеличивается. Правила ремонта должны быть определены до начала производства. Неконтролируемая подкраска клеем или локальная переформовка могут скрыть слабое соединение и нарушить отслеживаемость.
Квалификационный файл
Начните с базовой сборки. Зафиксируйте компоненты, операции, распространенные ошибки, пути утечек и общую стоимость установки. В предлагаемой интегрированной конструкции должно быть указано, от каких отказов предотвращается каждая новая функция. Без этой связи проект может превратиться в привлекательный чертеж без измеримых преимуществ в производстве.
Проведите испытания производственных носителей и формовочных материалов. Проверьте положение вставки, заполнение резиной, целостность соединения, наличие облоя и критические размеры в полости. Проведите выдержку деталей в соответствующих жидкостях и при соответствующих температурах, затем проверьте герметичность, цикличность давления, релаксацию крутящего момента и разборку. Проведите секционирование образцов в местах, где важны скрытые соединения.
Второе применение резинового литья оправдано в тех случаях, когда носитель контролирует сжатие или ориентацию, которые ранее операторы контролировали на ощупь. Именно тогда цельное уплотнительное решение может уменьшить вариативность, а не просто сократить количество производственных линий.
Перед утверждением консолидации необходимо сфотографировать и замерить время сборки существующих многокомпонентных резиновых узлов на этапах приемки, комплектации, установки и проверки на герметичность. Эти наблюдения создадут базовый уровень для новой конструкции и покажут, какие основные потери связаны с погрузкой, обработкой, проверкой или эксплуатацией в полевых условиях.
Затем новую деталь следует протестировать на обычной скорости производственной линии с участием операторов и автоматизированного оборудования. Необходимо зафиксировать усилие при установке, устранение неисправностей, визуальное подтверждение и утилизацию поврежденной детали. Лабораторная проверка на герметичность не гарантирует, что собранный компонент может перемещаться по заводу без создания новых задержек.
Компания Yida может провести анализ интегрированных резиновых компонентов, если заказчик предоставит информацию о текущей сборке, сопрягаемых элементах, пути передачи нагрузки, среде, температуре, способе эксплуатации и ожидаемых объемах. Для соединения резины с металлом необходимо указать марку подложки, покрытие и требования к коррозионной стойкости, чтобы интерфейс можно было разработать как часть компонента.



