
Почему резиновые уплотнения важны при проектировании компактного и миниатюрного оборудования
Обзор упаковки уплотнений, которые должны работать с меньшей глубиной паза, меньшими крепежными элементами и более узким доступом для сборки.
Уменьшение размеров корпуса редко обеспечивает меньшую по сравнению с прежним уплотнением. Канавка становится мельче, фланец тоньше, крепежные элементы раздвигаются дальше друг от друга, а инструменты для сборки теряют доступ. В то же время, оборудование может по-прежнему нуждаться в том же давлении, пределе герметичности и сроке службы.
Компактные уплотнения для оборудования важны, поскольку они находятся на пересечении новых ограничений. Их поперечное сечение влияет на глубину канавки, усилие сжатия, чувствительность к допускам и удобство эксплуатации. Уменьшение диаметра на чертеже без восстановления этой зависимости обычно приводит к потере запаса прочности.
Канавка теряет глубину
В конструкции с небольшим уплотнительным кольцом меньше места для сжатия и изменения объема. Заусенцы, несоответствие линии разъема и толщина покрытия занимают большую часть доступного зазора. Несколько сотых миллиметра, которые были бы безвредны в более крупном сальнике, могут изменить степень сжатия или помешать сборке.
В руководстве по уплотнительным кольцам Parker поясняется, что степень сжатия зависит от типа применения и поперечного сечения, и предупреждается, что острые края и установка методом прокатки могут повредить кольцо. Приведенные в нем таблицы являются рекомендациями по проектированию, а не разрешением игнорировать допуски конкретного корпуса. [1]
Фланец теряет жесткость
Тонкие стенки и широко расположенные винты могут деформироваться под нагрузкой, создаваемой уплотнением. Увеличение сжатия для обеспечения надежности может деформировать пластиковую крышку или создать зоны низкого давления между крепежными элементами. Конечно-элементный анализ может выявить вероятные зазоры, но для этого необходимы реалистичные характеристики поведения резины и подтверждение этого на примере крепежных элементов.
В компактных уплотнительных решениях часто используются профильный валик, удерживаемая прокладка или жесткий несущий элемент для приложения усилия только там, где это необходимо. Конструкция должна показывать путь передачи нагрузки от момента затяжки винта через фланец к линии уплотнения и определять, какие колебания может выдержать валик.
В собрании уменьшается пространство для пальцев.
Миниатюрные резиновые уплотнения трудно заметить, и их легко сместить. Пинцет может задеть рабочую кромку. Смазка, используемая для временной фиксации, может притягивать загрязнения или изменять свойства материала. Запрессовываемое уплотнение, встроенный держатель или формованный установочный штифт могут быть более надежными, чем свободное кольцо.
Автоматизация не решает проблему. Даже очень слабые уплотнения могут прилипать к оснастке или упаковке из-за статического заряда. Контрастность изображения и доступ для захвата должны быть заложены в конструкцию детали и приспособления до того, как будет утверждена компоновка изделия.
Корпус дизельного модуля
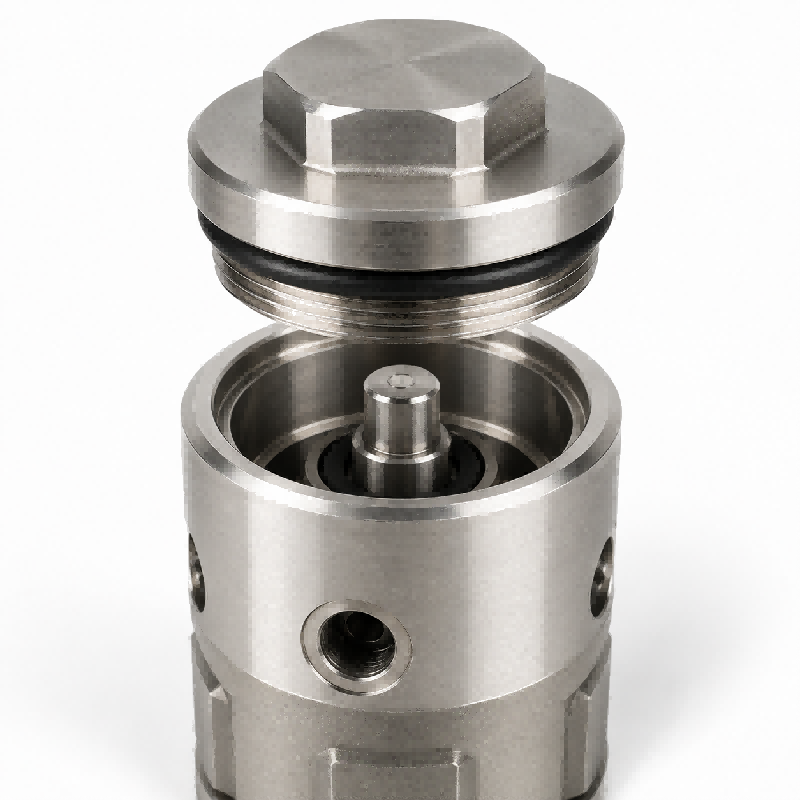
Паркер сообщает о модернизации маслоохладителя дизельного двигателя легкого грузовика, в результате которой потребовалось восемь уплотнений вокруг различных портов. В предыдущем модуле использовались силиконовые уплотнительные кольца с ограниченной долговечностью при использовании охлаждающей жидкости с увеличенным сроком службы и широких канавках. Предложенные формы уплотнений Diamond Seal варьировались от колец до сложных многопортовых геометрических форм. [2]
Для каналов охлаждающей жидкости использовался EPDM, а для масла — фторкаучук. Паркер утверждает, что детали выдержали испытания на двигателе и 3000-часовые термические циклы на стенде, а геометрия уменьшила размер канавок и улучшила самофиксацию. В описании поставщика не приводится полный протокол испытаний заказчика или допустимые пределы. [2]
Данный случай имеет отношение к проектированию миниатюрного оборудования, поскольку улучшение упаковки было достигнуто за счет сочетания материала и геометрии. Один универсальный эластомер не был насильно использован во всех восьми местах, а форма уплотнения была изменена в соответствии с требованиями сборки модуля и работой с жидкостями.
Незначительные детали приводят к огромным трудностям в обращении.
Три кремниевых компонента SIMTEC в общедоступном корпусе для непрерывного мониторинга уровня глюкозы имели вес 0,03, 0,11 и 0,33 грамма. Компания утверждает, что статические эффекты усиливались из-за малой массы, поэтому разделение и обращение с ними пришлось проводить индивидуально внутри ячейки класса ISO 8. [3]
Хотя эти данные касались медицинского, а не промышленного устройства, общий вывод для производства остается тем же: подсчет, позиционирование и различение полостей в миниатюрных резиновых уплотнениях может быть более трудоемким процессом по сравнению с более крупными деталями.
Данные о материалах получены на основе полноразмерных образцов.
В технической документации могут быть представлены данные о прочности на растяжение, удлинении, твердости и сжатии для стандартных образцов. Внутренняя формованная деталь может отверждаться и охлаждаться с разной скоростью, и существует вероятность того, что ее характеристики будут определяться в первую очередь линией сшивания, литниковым каналом, вентиляционным отверстием или локальным изменением толщины, которое может появиться.
При использовании уплотнений для компактного оборудования сравните данные об уровне материала с измерениями деталей, предназначенных для производства. Проверьте критически важные поперечные сечения, наличие облоя, дефектов поверхности и т. д. Затем выдержите или нагрейте и охладите реальные изделия точно так же, как это делается для предполагаемого цикла жидкости и температуры.
Проверка должна проводиться с использованием реального оборудования.
Изготавливайте узлы с соблюдением максимальных и минимальных допусков, а также используя настоящие крепежные элементы. Проверяйте герметичность уплотнения при минимальных и максимальных температурах, цикле давления и вакууме (если применимо). Применяйте вибрацию или нагрузки на соединитель, вызывающие смещение корпуса.
Критерием должно быть впитывание жидкости, поэтому пройденный тест на герметичность может скрывать дефект, который может привести к поломке при следующем использовании и обнаружиться только при разборке узла. Если предполагается повторное использование в течение жизненного цикла, то при тестировании следует учитывать возможность повторной сборки.
Технология измерения — еще один аспект второго этапа проверки конструкции небольшого уплотнительного кольца. Необходимо определить, измеряются ли диаметр и поперечное сечение произвольно, в заданных условиях или фактически при наличии уплотнения. В целом, в компактных уплотнительных решениях с некруглыми валиками, локальная высота и положение могут иметь большее значение для производительности, чем просто среднее значение.
Миниатюризация также приводит к увеличению стоимости дефекта. Небольшой утечки достаточно, чтобы испортить плотно упакованную плату датчика или загрязнить узкий оптический канал.
Крайне важно определить границы зоны локализации до нанесения последнего слоя защитного покрытия.
Например, если маркировка нанесена краской, она недолговечна и, следовательно, будет плохо читаема. Используйте системы маркировки, такие как углубления, упаковки, этикетки или сканирование.
Для компактного оборудования часто требуется более одной визуально идентичной уплотнительной детали, поэтому различие в цвете или форме может служить кодом, если пигмент или особенность не мешают работе.
Компания Yida проведет анализ конструкции миниатюрного оборудования для заказчика, предоставившего полный набор допусков, материал деталей, входящих в состав уплотнения, способ соединения деталей, доступ для сборки, рабочую жидкость, температуру и целевые показатели герметичности. Если рассматривать уплотнение и корпус как единую систему, то уплотнительная деталь, имеющая наименьшие геометрические размеры, не будет представлять проблемы.



