
Отслеживаемость резиновых компонентов становится ключевым требованием для мировых производителей оригинального оборудования (OEM).
Следуя за одним уплотнением в обратном направлении от системы автомобиля к сборочной партии, партии компаунда для полости и утвержденному журналу изменений
На снятой с неисправного узла пломбе не было видимого номера. На этикетке упаковки был указан месяц отгрузки, а производственные записи охватывали несколько компаундов, пресс-форм и партий после отверждения. Расследование позволило протестировать деталь, но не смогло быстро установить, какие еще партии имели схожую историю.
Прослеживаемость резиновых компонентов имеет важное значение, поскольку формованные детали часто выглядят идентично после изменения материала, формы или технологического процесса. Эффективная система связывает количество поставленных деталей с записями, необходимыми для локализации и анализа причин, без нанесения отметок на функциональную поверхность.
Начните с полевой части.
Первый вопрос заключается в том, какие идентификационные данные сохраняются после использования. Серийный номер узла может быть связан с партией поставщика, даже если на самой пломбе нет маркировки. Дата эксплуатации, положение, фотографии и ориентация могут сохранить доказательства, которые исчезают при смешивании деталей после их извлечения.
Для обеспечения прослеживаемости автомобильных уплотнений необходимо определить наименьшую практически осуществимую единицу отслеживания. Это может быть производственная партия, загрузка после вулканизации, смена, полость или отдельный носитель. Выбор зависит от последствий отказа, вариативности процесса и возможности маркировки.
Вернитесь на сборочную площадку.
В сборочном протоколе должны быть указаны партия уплотнений, версия сопрягаемого компонента, смазочный материал, место установки и соответствующие результаты испытаний. Если деталь может быть установлена в нескольких положениях, в протоколе или методе предотвращения ошибок должна быть четко указана эта взаимосвязь.
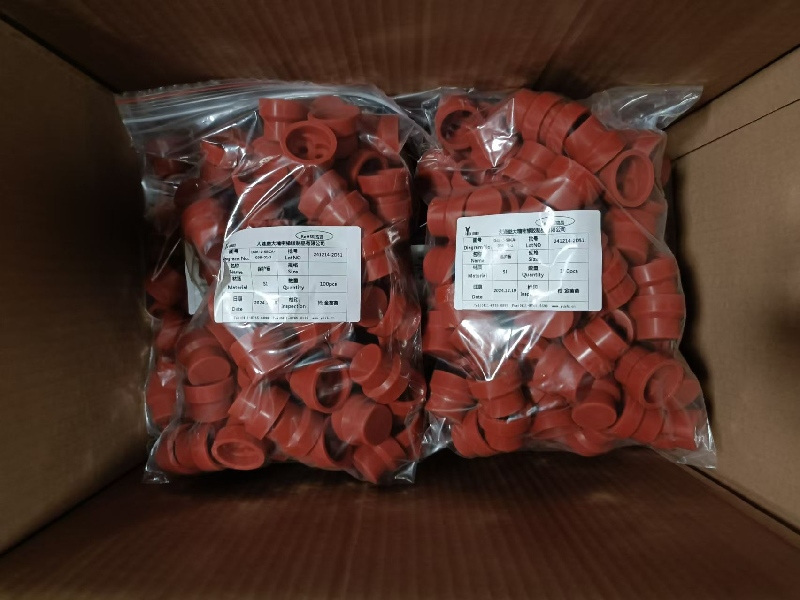
Идентификация формованных резиновых деталей не всегда требует нанесения символов на саму резину. Для сохранения идентичности можно использовать точечные метки в полостях, маркировку подложки, этикетки на лотках, сканирование штрих-кодов и контроль количества деталей в контейнерах. Метод должен выдерживать мойку, последующую вулканизацию и переупаковку.
Вернитесь к прежнему способу.
Отслеживание партий резины должно связывать отгрузку с пресс-формой, полостью, прессом, рецептурой, оператором или автоматизированной ячейкой, а также с протоколом контроля качества. Многогнездная оснастка может создавать локальные дефекты, которые исчезают в отчете об усредненных размерах.
Когда разделение полостей нецелесообразно, определите последствия для герметичности. После обнаружения одного дефекта предприятию может потребоваться содержать большее количество животных. Таким образом, глубина прослеживаемости — это не только решение, основанное на данных, но и экономическое решение, связанное с рисками и данными.
Вернитесь обратно в комплекс.
В документации по компаунду должны быть указаны рецептура или утвержденный код, состав смесителя, партия, партии сырья (при необходимости), характеристики отверждения и срок годности. Если материал смешивается сторонними производителями, формовщику все равно необходима непрерывная связь между сертификатом поставщика и отгруженным отливочным материалом.
В документации по качеству резины, используемой производителями оригинального оборудования (OEM), также должны фиксироваться утвержденные отклонения и замены. Правильного номера партии недостаточно, если система не может показать, какая редакция рецептуры, пределы испытаний и одобрение заказчика применялись на дату производства.
Текущий регулирующий сигнал
Европейская комиссия заявляет, что с 18 февраля 2027 года паспорт батареи станет обязательным для батарей электромобилей, легкого транспорта и промышленного оборудования. Он будет связывать информацию с батареей посредством QR-кода и обеспечивать прозрачность жизненного цикла. [1]
Руководство Комиссии от августа 2026 года систематизирует 71 точку данных по категориям батарей и области применения. Обязательство лежит на экономическом операторе, выпускающем готовую батарею на рынок, а не автоматически на каждом поставщике уплотнений. [2]
Эта граница имеет значение. Паспорт батареи не требует наличия отдельного паспорта для каждой резиновой прокладки, но это увеличивает нагрузку на цепочку данных о готовой батарее. Поставщиков могут попросить предоставить точные данные о материалах, изменениях и производстве, подтверждающие записи OEM-производителя.
Для соблюдения стандартов качества необходимы полезные записи.
В руководстве ISO по документированной информации отмечается, что ISO 9001 может потребовать подтверждения уникальной идентификации выпускаемой продукции, если требуется прослеживаемость, наряду с авторизованными записями о выпуске, проверке изменений и несоответствиях. Он не предписывает один формат штрихкода или срок хранения для каждой детали. [3]
Таким образом, отслеживаемость резиновых компонентов должна разрабатываться с учетом требований заказчика, законодательства и рисков. Процедура должна определять, кто создает каждую запись, как исправляются ошибки, как долго данные остаются доступными и как проверяется резервное копирование.
Глобальным лейблам необходимы общие данные.
AIAG описывает свой глобальный стандарт RFID на уровне отдельных элементов как руководство по идентификации, проверке и отслеживаемости предметов, деталей, компонентов, модулей и узлов с использованием подходов, основанных на стандартах ISO и GS1. [4]
Носитель данных не исправляет неточные основные данные. Для обеспечения прослеживаемости автомобильных пломб необходимы согласованные номера деталей, версии, структура партии и идентификация поставщика во всех документах: на отгрузочной накладной, сертификате, электронном уведомлении и акте приемки.
Перед отзывом продукции проверьте трассировку.
Выберите одну отгруженную партию и проведите обратное отслеживание. Команда должна найти номер отгрузки клиента, номер партии упаковки, результаты проверки, информацию о дефектах, технологический диапазон, номер партии после отверждения и номер партии компаунда в течение согласованного времени. Затем проведите прямое отслеживание до каждой затронутой отгрузки.
Проверка должна выявлять случаи разделения партий, переупаковки контейнеров, частичного возврата и переработки деталей. Эти рутинные события часто нарушают отслеживание партий резины. Проверка должна согласовывать количество, а не только находить документы.
Вторая проверка записей о качестве резины, предоставленных производителем, должна подтвердить не только наличие, но и их смысл. Единицы измерения, пределы, статус калибровки и редакция должны быть достаточно понятны для того, чтобы другая сторона или группа клиентов могли их интерпретировать без участия первоначального оператора.
Изменения в поставщике должны быть проверены с помощью той же процедуры отслеживания перед утверждением. Новый компаундировщик, место послеотверждения или операция упаковки добавляют идентификаторы и передачу данных. Обновленная система по-прежнему должна связывать возвращенный компонент с соответствующими записями о процессе и материале.
Для проведения анализа прослеживаемости в компании Yida необходимо предоставить заказчику информацию о структуре детали, требуемом отслеживаемом элементе, стандарте маркировки, сроке хранения записей, потребностях в электронных данных и времени изоляции. Это позволит сопоставить идентификацию формованных резиновых деталей с технологическим риском без лишней маркировки или манипуляций с деталью.



